+86-536-7951951


Produksi individu komponen besi cor: harga dan syarat pada tahun 2026
17-08-2026
- Produksi individu komponen besi cor: harga, syarat dan teknologi pada tahun 2026
- Apa produksi individu komponen besi cor dan perbedaannya dengan produksi serial?
- Di mana produksi khusus digunakan: kasus industri dan pengalaman para pemimpin pasar
- Faktor pembentukan harga pada tahun 2026
- Cara Memilih Pemasok: Kriteria EAT untuk Pembelian Industri
- Perbandingan bahan: Besi cor mana yang harus Anda pilih?
- Kesalahan umum saat memesan coran
- FAQ: Pertanyaan umum tentang casting khusus
- Kesimpulan dan rekomendasi untuk melakukan pemesanan
Produksi individu komponen besi cor: harga, syarat dan teknologi pada tahun 2026
Produksi individu komponen besi corpada tahun 2026 adalah proses pengecoran berteknologi tinggi sesuai dengan gambar pelanggan, yang memungkinkan diperolehnya bagian-bagian bentuk geometris kompleks dengan sifat mekanik tertentu. Berbeda dengan produksi serial, pendekatan ini memberikan fleksibilitas dalam pemilihan grade besi cor (MF, HF, CC), akurasi dimensi hingga ISO 8062 CT7-CT9 dan adaptasi terhadap kondisi pengoperasian tertentu: beban tinggi, keausan abrasif, atau siklus termal. Bagi perusahaan industri, nilai utamanya terletak pada pengurangan ketergantungan pada solusi katalog standar dan optimalisasi rantai pasokan.
Biaya produksi bervariasi dari 150 hingga 450 rubel per kilogram produk jadi, tergantung pada kompleksitas model, sirkulasi, dan metode pencetakan yang dipilih. Waktu tunggu pesanan untuk batch percontohan adalah 14–25 hari kerja, termasuk pengembangan dokumentasi desain dan produksi peralatan. Tinjauan ini mengkaji secara rinci aspek ekonomi dan teknis dari pemesanan produk pengecoran dalam kondisi pasar saat ini, membantu insinyur dan pembeli menghindari kesalahan umum saat memilih kontraktor.
Apa produksi individu komponen besi cor dan perbedaannya dengan produksi serial?
Di bawah istilah tersebutproduksi individu komponen besi cormengacu pada siklus pembuatan produk logam yang bersifat tunggal atau skala kecil, di mana setiap batch atau bahkan satu bagian diproduksi sesuai persyaratan teknis spesifik klien. Pada tahun 2026, segmen pasar ini telah mengalami transformasi signifikan karena diperkenalkannya teknologi aditif dalam pembuatan model pengecoran dan otomatisasi kendali mutu.
Perbedaan utama dari produksi massal terletak pada keekonomian prosesnya. Dengan pengecoran massal, biaya-biaya besar diamortisasi hingga jutaan unit, menjaga biaya per bagian tetap sangat rendah namun memerlukan investasi awal yang besar dalam perkakas permanen. Sebaliknya, tatanan individu melibatkan:
- Produksi peralatan sementara atau permanen sesuai dengan gambar tertentu.
- Penyesuaian fleksibel komposisi kimia paduan (modifikasi).
- Tidak perlu membeli barang berlebih (Logistik Just-in-Time).
- Kemungkinan membuat perubahan teknis antar batch.
Untuk sektor B2B, ini berarti beralih dari strategi “beli apa yang Anda punya” ke strategi “buat apa yang Anda butuhkan”. Hal ini terutama berlaku untuk teknik mesin, energi, dan alat berat, di mana kegagalan suku cadang standar dapat menyebabkan waktu henti jalur yang merugikan jutaan rubel.
Proses teknologi utama tahun 2026
Produksi pengecoran modern menggunakan beberapa metode dasar, pilihannya secara langsung mempengaruhi harga akhir dan kualitas permukaan:
- Pengecoran dalam cetakan pasir-tanah liat (campuran pasir hijau).Metode paling terjangkau untuk suku cadang besar (mulai 50 kg). Memberikan permeabilitas gas yang baik, tetapi memerlukan pemrosesan mekanis selanjutnya karena kekasaran permukaan Ra 12,5–25.
- Casting menggunakan model burnout (proses V).Digunakan untuk batch sedang. Memungkinkan Anda mendapatkan permukaan yang lebih bersih dan akurasi yang lebih tinggi, mengurangi volume serpihan selama pembubutan atau penggilingan lebih lanjut.
- Pengecoran dalam campuran self-hardening canai dingin (HKS/No-Bake).Standar untuk komponen penting dengan konfigurasi kompleks. Memberikan stabilitas dimensi tinggi dan tekanan pengecoran minimal, yang sangat penting untuk rumah pompa dan kotak roda gigi.
- Pengecoran sentrifugal.Digunakan khusus untuk pipa, selongsong, dan selongsong. Struktur logamnya tidak berpori dan homogen, yang meningkatkan tekanan media yang dipertahankan hingga 16–25 MPa.
Di mana produksi khusus digunakan: kasus industri dan pengalaman para pemimpin pasar
Permintaan untukproduksi individu komponen besi cordibentuk oleh berbagai sektor industri. Memahami spesifikasi aplikasi membantu merumuskan persyaratan teknis (TOR) dengan benar dan memilih kualitas material yang optimal. Contoh mencolok dari keberhasilan integrasi teknologi pengecoran tinggi ke dalam produksi khusus adalah pengalaman perusahaanShandong Jiasheng Mesin Manufaktur Co, Ltd..
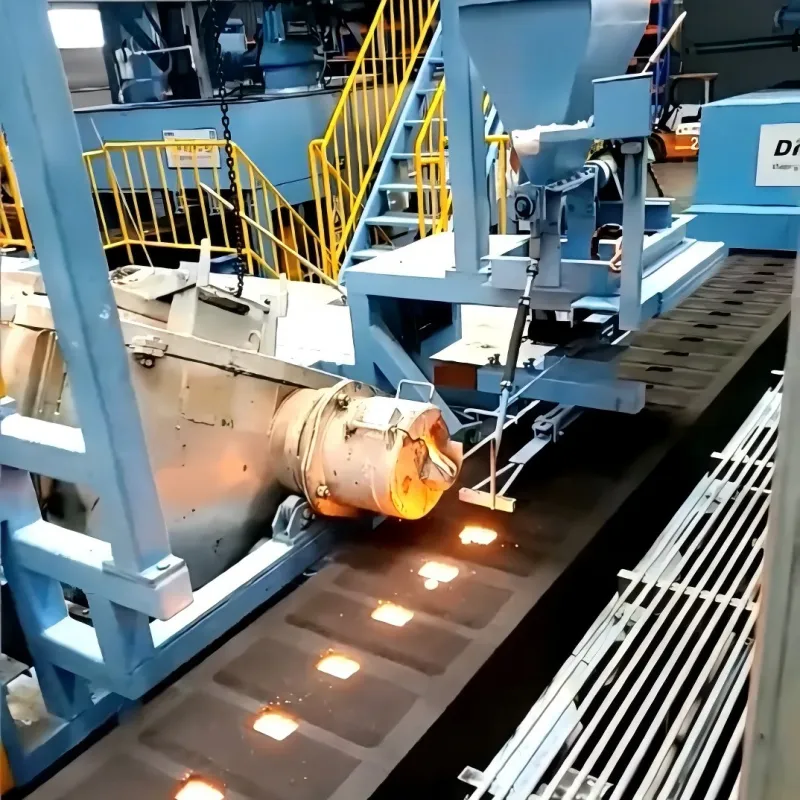
Terletak di Weifang, Provinsi Shandong, fasilitas ini dibangun berdasarkan keahlian Weifang Jiasheng Co., Ltd. (sejak 2009) dan menunjukkan bagaimana spesialisasi pada besi ulet (DC/QT450-12) dapat menciptakan komponen yang sangat andal untuk sistem kritis. Basis produksi, seluas lebih dari 10.000 m², dilengkapi dengan jalur pencetakan otomatis canggih Disa416 dan Benchuan 418, serta sistem persiapan campuran cerdas. Volume produksi tahunan sebesar 11.000 ton dicapai berkat kontrol ketat pada semua tahap: mulai dari peleburan di tungku listrik hemat energi hingga penyelesaian pengecatan elektrostatis.
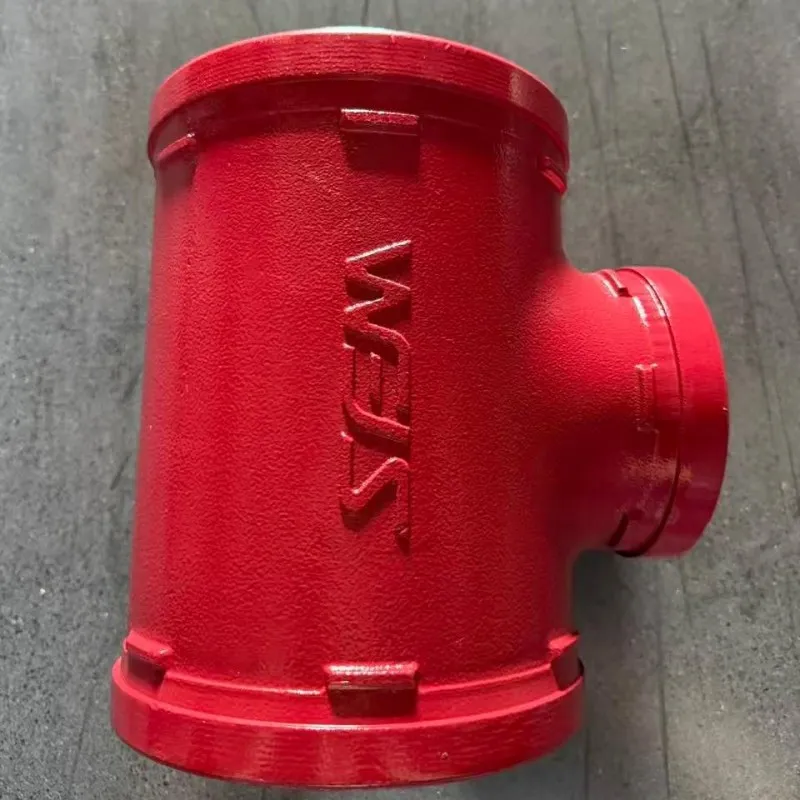
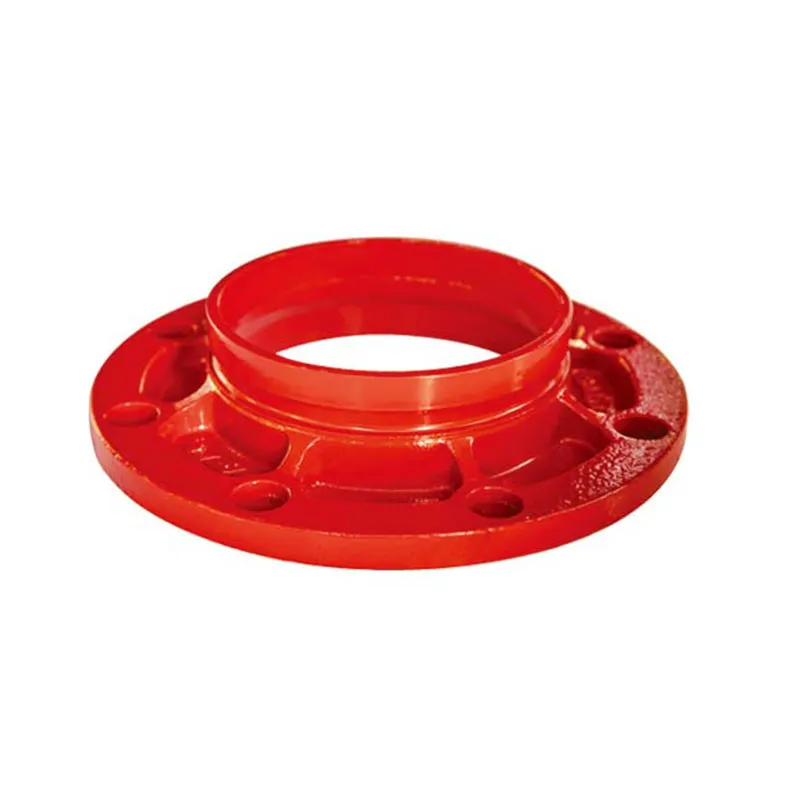
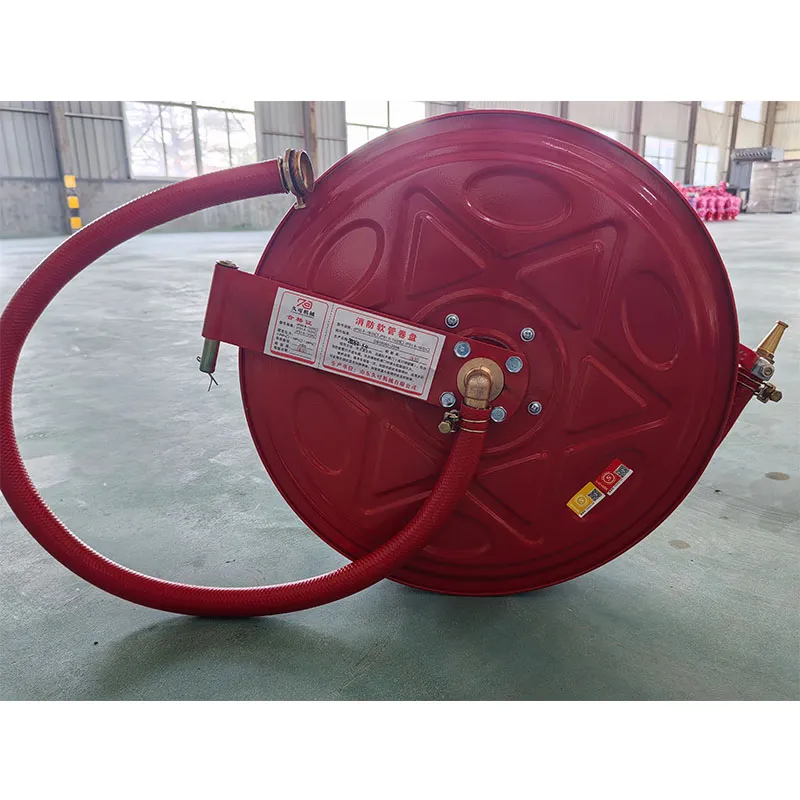
Produk Shandong Jiasheng, termasuk alat kelengkapan alur, sistem sprinkler (ZSFY, ZSTMB-T80, ESFR) dan hidran kebakaran, beroperasi di bawah tekanan hingga 2,5 MPa. Keberhasilan perusahaan ini tidak hanya karena adanya sertifikat CCCF dan kepatuhan terhadap standar GB5135.11, tetapi juga karena kemampuan untuk menyesuaikan parameter pengecoran dengan persyaratan ketat untuk ketahanan terhadap kekencangan dan getaran. Penggunaan segel karet EPDM dan pengencang kelas 8,8 yang dikombinasikan dengan pengecoran bodi berkualitas tinggi menunjukkan betapa pentingnya pendekatan terpadu dalam produksi komponen besi cor untuk sistem pasokan air dan pemadam kebakaran.
Konstruksi energi dan turbin
Ketahanan suhu dan peredam getaran sangat penting dalam industri ini. Selubung turbin besi cor, penyangga generator, dan pelat pondasi terbuat dari besi cor kelabu SCh20–SCh25. Contoh: penggantian rumah pompa yang aus untuk pembangkit listrik di pembangkit listrik termal. Bagian standar tidak cocok karena perubahan parameter aliran setelah peningkatan unit. Pengecoran khusus memungkinkan perubahan geometri jalur aliran, meningkatkan efisiensi pompa sebesar 3,5% pada suhu fluida kerja hingga 120°C.
Pertambangan dan metalurgi
Musuh utama di sini adalah keausan abrasif dan beban kejut. Besi cor kromium tinggi atau besi cor dengan grafit nodular (VCh50, VCh60) digunakan. Tugas umum: membuat pengocok penghancur atau lapisan penggilingan. Masa pakai suku cadang standar adalah 400 jam. Setelah desain individual dengan peningkatan ketebalan dinding di area dengan keausan maksimum dan paduan dengan kromium (hingga 1,5%), masa pakai unit meningkat menjadi 650 jam, yang mengurangi waktu henti untuk perbaikan sebesar 20%.
Pembuatan peralatan mesin dan robotika
Tempat tidur mesin CNC dan alas lengan robot memerlukan material dengan koefisien gesekan internal (redaman) yang tinggi. Besi cor kelabu SCh15–SCh20 sangat diperlukan di sini. Produksi khusus memungkinkan pembuatan saluran internal yang kompleks untuk mendinginkan spindel atau mengarahkan kabel langsung ke badan pengecoran, yang tidak mungkin dilakukan dengan struktur baja yang dilas.
Faktor pembentukan harga pada tahun 2026
Biayaproduksi individu komponen besi corbukan merupakan fungsi linier dari berat. Pada tahun 2026, penetapan harga terdiri dari komponen-komponen berikut, yang masing-masing harus dioptimalkan:
| Parameter | Dampak terhadap biaya | Komentar insinyur |
|---|---|---|
| Berat casting | Pengganda dasar | Semakin kecil bagiannya, semakin tinggi harga per kgnya karena adanya biaya tetap untuk peleburan dan pembentukan. |
| Faktor kesulitan | +15% … +60% | Adanya dinding tipis (<5 mm), rongga internal, lubang berulir pada pengecoran. |
| Akurasi menurut Gost/ISO | +10% … +30% | Peralihan dari kelas akurasi CT12 ke CT8 menggandakan biaya perkakas dan inspeksi. |
| Ukuran kumpulan | Berbanding terbalik | Banyak 10 buah. akan menelan biaya 2-3 kali lebih mahal per unit dibandingkan dengan batch 1000 buah. |
| Pasca pemrosesan | +20% … +50% | Perlakuan panas (anil, pengerasan), penggulingan, pengecatan, permesinan. |
Apa yang tersembunyi dalam perkiraan tersebut?
Seringkali pelanggan hanya memperhatikan harga logam, melupakan biaya modelnya. Produksi khusus sering kali menggunakan pencetakan 3D pada cetakan pasir atau model lilin yang hilang, sehingga menghilangkan biaya perkakas logam yang mahal untuk sampel pertama. Namun, jika peredarannya melebihi 500 buah, produksi pelat model aluminium atau baja dapat dibenarkan secara ekonomi, sehingga mengurangi biaya setiap unit sebesar 15-20%.
Contoh perhitungan:Casting “Gearbox housing”, berat 45 kg, bahan VCh40, batch 20 pcs.
— Biaya logam dan peleburan: 180 rubel/kg.
— Produksi model 3D untuk casting: RUB 25.000 (satu kali).
— Pencetakan dan pengisian: 60 gosok/kg.
— Perlakuan panas dan pembersihan: 40 rubel/kg.
Total per unit: ~14.500 gosok. Ketika batch meningkat menjadi 100 pcs. harga akan turun menjadi ~12.800 rubel karena depresiasi model.
Cara Memilih Pemasok: Kriteria EAT untuk Pembelian Industri
Memilih kontraktor untukproduksi individu komponen besi corharus didasarkan pada uji kompetensi teknis, dan bukan hanya pada harga. Pada kondisi tahun 2026, pasar sudah jenuh dengan perantara yang tidak memiliki produksi sendiri. Untuk menghindari risiko, gunakan daftar periksa berikut:
- Memiliki laboratorium sendiri.Pemasok wajib melakukan analisis spektral terhadap lelehan dan uji mekanis sampel saksi. Minta laporan pengujian tarik dan kekerasan (Brinell) untuk batch Anda.
- Taman peralatan.Cari tahu metode pencetakan apa yang tersedia. Kehadiran garis HWS, Disa atau analog menunjukkan kemungkinan bekerja dengan akurasi tinggi. Tidak memiliki tungku sendiri (tungku induksi atau kubah) adalah tanda bahaya.
- departemen teknik.Kemampuan pemasok dalam melakukan analisis DFM (Design for Manufacturing). Seorang insinyur yang baik akan menunjukkan tempat-tempat di mana ketebalan dinding tidak cukup untuk mengisi cetakan, atau menyarankan menambahkan lereng pengecoran yang tidak Anda sediakan.
- Daftar referensi dan sertifikasi.Minta contoh bagian serupa. Kehadiran sertifikat ISO 9001, ISO 14001, dan persetujuan industri (misalnya, keselamatan kebakaran atau tekanan) menegaskan kematangan proses. Misalnya, produk dari produsen seperti Shandong Jiasheng menjalani pengujian tipe yang ketat di pusat kendali mutu nasional, yang merupakan jaminan keandalan bagi konsumen akhir.
Pembatasan logistik dan ekspor
Saat bekerja dengan produsen pada tahun 2026, penting untuk mempertimbangkan logistik. Coran besi cor memiliki berat jenis yang tinggi, sehingga biaya pengiriman bisa mencapai 15-20% dari biaya pengangkutan. Sebaiknya pilih produsen yang memiliki aksesibilitas transportasi yang wajar atau bekerja sama dengan perusahaan yang telah membangun saluran pasokan dan dukungan OEM. Periksa juga ketersediaan sertifikat kesesuaian (TR CU, GB, UL, dll.) untuk produk Anda jika produk tersebut tunduk pada sertifikasi wajib.
Perbandingan bahan: Besi cor mana yang harus Anda pilih?
Pilihan kelas besi cor yang salah adalah penyebab paling umum dari kegagalan dini suatu komponen. Di bawah ini adalah perbandingan jenis utama besi cor yang digunakan dalam pembuatan khusus.
| Kelas besi cor | Struktur grafit | Kekuatan tarik (MPa) | Aplikasi Utama | kemampuan mesin |
|---|---|---|---|---|
| SCh15, SCh20 (Abu-abu) | pipih | 150–200 | Rangka, rumah, penutup, rem cakram. | Luar biasa |
| HF40, HF50 (Kekuatan Tinggi) | berbentuk bulat | 400–500 | Poros engkol, roda gigi, pipa tekanan, bagian dengan beban kejut, alat kelengkapan. | Bagus (memerlukan alat yang berkualitas) |
| KCH30-6 (Bisa Ajaib) | terkelupas | 300 | Perlengkapan, pengait, rumah gandar belakang, bagian-bagian kecil yang bentuknya rumit. | bagus |
| Anti-gesekan (ASF) | Lamelar + aditif | Tergantung pada pangkalannya | Busing geser, pemandu, bantalan. | Rata-rata |
Pendapat teknik:Tidak selalu layak membayar lebih untuk besi cor berkekuatan tinggi. Jika suatu bagian terkena kompresi dan getaran (misalnya, penyangga mesin), besi cor kelabu SCH20 akan mengatasi lebih baik karena sifat redamannya. HF memiliki lebih sedikit gesekan internal, yang dapat menyebabkan resonansi pada beberapa desain. Namun, untuk sistem bertekanan (seperti halnya produk pemadam kebakaran), VCh40-12 adalah satu-satunya standar keandalan.
Kesalahan umum saat memesan coran
Analisis batch yang rusak selama 3 tahun terakhir mengungkapkan kesalahan sistem berikut dari pelanggan:
- Mengabaikan penyusutan.Gambar bagian dibuat tanpa memperhitungkan penyusutan tuang (untuk besi tuang 0,8–1,2%). Pembuat model membuat modelnya lebih besar, tetapi jika perancang belum menyetujui tunjangannya, dimensinya mungkin “mengambang” setelah perlakuan panas.
- Jari-jari fillet tidak mencukupi.Sudut tajam di dalam cetakan menciptakan konsentrasi tegangan dan menyebabkan retakan selama pendinginan. Radius minimum harus minimal 3–5 mm.
- Indikasi lokasi syuting yang salah.Pelanggan memerlukan permukaan yang ideal di mana tanda dari batang atau sistem gerbang berada. Penting untuk menentukan terlebih dahulu area “tidak berfungsi” untuk penempatan elemen sistem pengecoran.
- Tidak ada persyaratan untuk pengujian non-destruktif (NDT).Untuk bagian-bagian penting, pastikan untuk menunjukkan perlunya pengujian ultrasonik (pengujian ultrasonik) atau deteksi cacat penetran. Penampilan luar tidak menjamin tidak adanya wastafel internal.
FAQ: Pertanyaan umum tentang casting khusus
Q: Minimal sirkulasinya untuk apaproduksi individu komponen besi cor?
A: Secara teknis dimungkinkan untuk menghasilkan 1 buah. Namun, secara ekonomi layak untuk memulai dari 5–10 buah untuk mendistribusikan biaya praproduksi dan peleburan. Untuk pencetakan formulir 3D, jumlah minimumnya bisa satu.
T: Apakah mungkin untuk segera mendapatkan pengecoran dengan kelas akurasi yang diperlukan, tanpa pemesinan?
A: Ya, saat menggunakan metode CCS atau pengecoran lilin hilang, kelas akurasi CT7-CT8 dapat dicapai. Namun, permukaan fungsional (dudukan bantalan, segel) masih memerlukan penggilingan atau pembubutan untuk mencapai kekasaran yang dibutuhkan Ra 1.6–3.2.
T: Berapa lama waktu yang dibutuhkan untuk mengembangkan model baru?
A: Membuat model 3D dan mencetaknya untuk casting membutuhkan waktu 3-5 hari. Produksi model kayu atau aluminium tradisional - dari 10 hingga 20 hari. Total periode untuk menerima sampel pertama (“chip pertama”) biasanya 20–25 hari.
T: Apakah musim mempengaruhi harga dan persyaratan?
J: Ya. Selama bulan-bulan musim panas, permintaan pengecoran biasanya lebih tinggi, dan efisiensi jalur pencetakan dapat berkurang karena kondisi suhu pengeringan pasir. Rencanakan pesanan dalam jumlah besar untuk kuartal pertama dan keempat.
Kesimpulan dan rekomendasi untuk melakukan pemesanan
Produksi individu komponen besi corpada tahun 2026 - ini bukan hanya pembelian logam, tetapi kemitraan teknik. Keberhasilan proyek bergantung pada kualitas data awal (model 3D STEP/IGES, spesifikasi yang jelas) dan pilihan teknologi yang sesuai dengan tujuan bagian tersebut. Penghematan pada tahap desain model atau pengendalian kualitas bahan baku pasti menyebabkan peningkatan biaya pada tahap pengoperasian peralatan.
Untuk mengurangi risiko kami merekomendasikan:
- Pesan batch uji coba sebelum meluncurkan seri ini.
- Memerlukan pemberian analisis kimia terhadap setiap panas.
- Gunakan satu pemasok untuk perakitan yang rumit guna menghindari masalah dalam perakitan komponen yang berbeda.
- Perhatikan keberadaan jalur otomatis dan sistem pengendalian lingkungan di pabrik (ISO 14001), yang menunjukkan stabilitas kualitas.
Jika Anda perlu menghitung biaya pengecoran berdasarkan gambar Anda, menganalisis kemungkinan pengecoran, atau memilih analog suku cadang yang diimpor, teknisi kami siap melakukan audit gratis terhadap dokumentasi teknis.
Siap mendiskusikan proyek Anda?
Kirim gambar atau model 3D untuk perkiraan biaya dan waktu awal. Kami menyediakan siklus penuh: mulai dari pemodelan hingga pengiriman suku cadang jadi.
→Menerima tawaran komersial dan saran teknis